服務內容
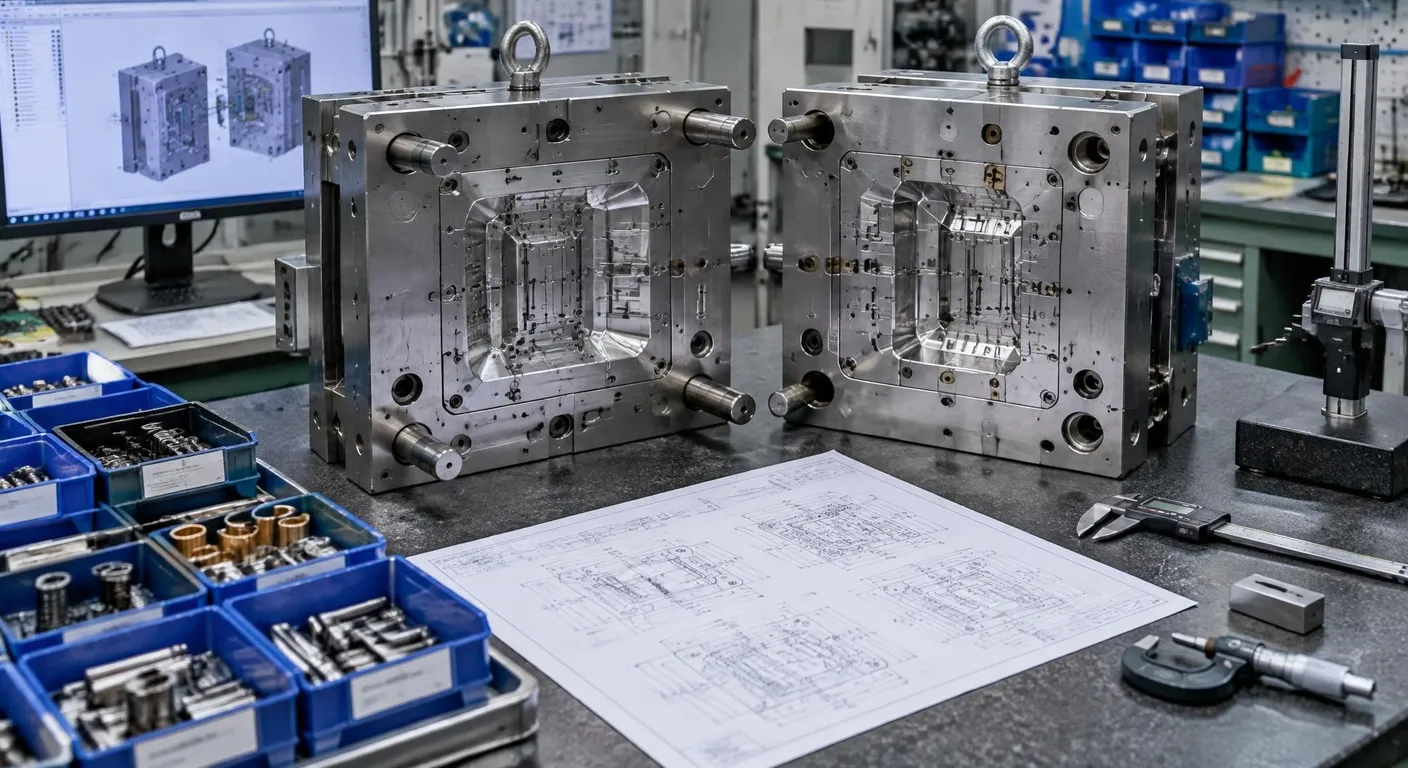
模具的真正成本,往往在投入生產後才逐步浮現。固定模與替換模不只涉及採購金額,還牽動折舊、維修、備料、換模時間與停機風險。若以長期維修策略檢視,應先建立使用週期與耗損資料,再用總持有成本比較方案,避免低價選擇在後續累積更高負擔。
■ 先從使用條件診斷成本來源
評估電子零件製造的模具方案時,不能只看一次報價,還要把預估產量、使用壽命與停機風險放進同一張成本表。固定模適合規格穩定、使用頻率可預測的情境,但需要確認關鍵尺寸磨耗後是否能局部修復;若產品改版或需求變動頻繁,則應把重新製作與閒置資產折舊列入判斷。
若零件加工需要反覆修正尺寸,固定模可能累積較高的現場維修與停機成本,替換模則可能提高前期投入與備模管理負擔。診斷時可依加工次數、尺寸偏差、裂紋或崩角位置,區分正常耗損與設計問題;同時確認哪些鑲件、導向件及固定件可單獨更換,避免每次異常都必須處理整套模具。
先算全壽命成本:
先以產品壽命、預估產量、換模頻率與停機代價建立成本基準,再比較固定模與替換模,不以單次採購價直接決策。同步規劃備品:
備料不只看模具本體,也要盤點導柱、鑲件、固定件與加工圖面,並將易損件更換週期納入年度預算。用紀錄管理折舊:
模具維修紀錄應連結使用次數、磨耗位置與異常原因,才能判斷是持續保養、局部替換,或重新評估模具方案。
■ 以資料建立維修與備料流程
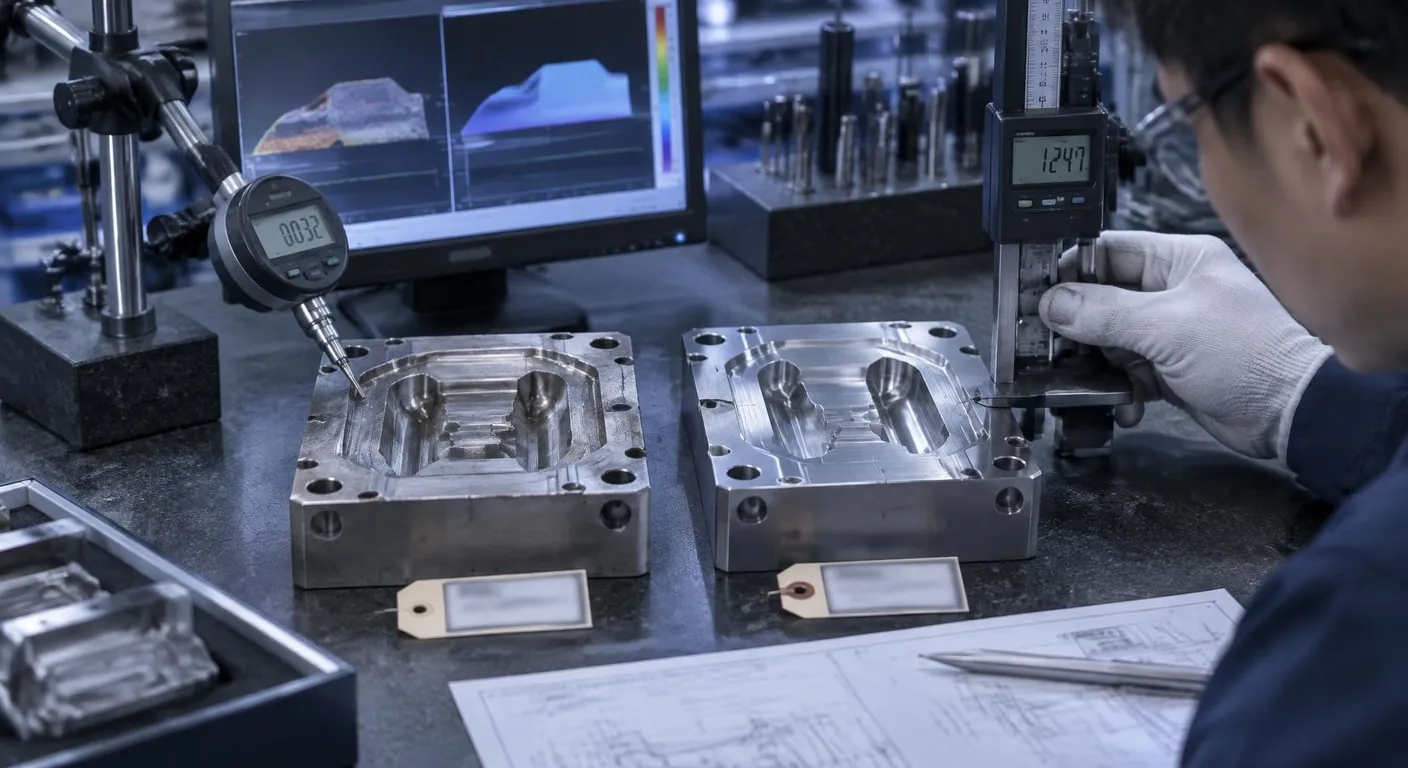
陶瓷模具的長期管理,應先建立材質、工作溫度、成形次數與失效模式的紀錄,再按照磨耗、裂損、污染或尺寸漂移分類。每次保養不只清潔與檢查,也要留下關鍵量測值、照片、使用批次與處置結果,讓下次判斷能分辨是材料壽命、操作條件,或模具結構造成的異常。
進行鍛造模具設計製作的長期規劃時,技師應把模具壽命、易損件更換週期、備品交期與停機替代方案同步記錄。設計階段可先標示可替換部位、基準面與檢修空間,採購階段則核對圖面版本與關鍵尺寸;入庫後以批次和狀態管理備品,並定期檢查防鏽、包裝與保存條件,降低臨時領用時才發現不相容的風險。
■ 固定模與替換模的長期取捨
比較鍛造模具時,固定模的優勢通常在既有定位、製程穩定與初期管理單純;但長期使用後,磨耗集中在相同部位,若維修必須停線,隱性成本會逐步放大。替換模或替換模組則能縮短部分恢復時間,卻增加備模、保存、校正與版本管理工作。真正適合的方案,取決於產量波動、換線頻率、零件共用程度與停機後果,而不是單看模具單價。
| 成本比較 |
|---|
| 固定模前期配置通常較集中,適合規格穩定且產量可預測的產品;替換模增加備模與保存成本,卻可能降低維修停機衝擊。應將折舊、備品、工時、交期與閒置風險一併估算。 |
| 估算方法 |
| 以年度使用次數與預計壽命推估每次使用成本,再加上維修、備料、換模工時與可能停機損失。若產品改版頻繁,也要計入模具提前淘汰與重新驗證的管理成本。 |
■ 常見問答 (FAQ)
Q1: 固定模一定比替換模省成本嗎?
不能只看初始報價。應把預期產量、換模頻率、維修工時、易損件庫存、停機損失與模具壽命一起估算,才能比較兩種方案在實際週期內的總支出。可先整理需求、限制與驗收條件,再依流程逐項比較。
Q2: 長期備料應該如何設定?
可先依磨耗速度與交期風險分級,建立常用導向件、鑲件或固定件的最低庫存;不過庫存仍應配合實際規格與使用紀錄,避免備料過多造成資金占用。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若正在評估固定模、替換模或長期備料配置,建議先整理產品壽命、產量與維修紀錄,再進行總持有成本比較。完成前再逐項核對需求、風險與驗收依據。 |

- [相似的頁面]
- 電子零件製造:固定模與替換模成本比較|六六工商詢價服務網
亨鑫精密有限公司
- 統一編號54227497
- 手 機0927382929
- 更多資訊亨鑫精密有限公司
相關服務
-
半導體、真空設備都在用PTFE零件?五大產業解析
解析PTFE零件在半導體、真空設備、化工、自動化及精密設備等五大產業中的重要角色,說明企業為何越來越重視客製化工程塑膠零件 -
射出.押出機中空吹氣專用螺桿及料管製造.
射出.押出.中空吹氣成型.電木.專用螺桿.料管組.雙和金料管 -
內外徑研磨加工.無 心研磨加工
外徑研磨,無心研磨,長棒研磨,軸套SKD,鋁研磨,鐵研磨 -
台中鐵板滾圓加工的優勢:技術與品質並重
隨著市場需求的不斷變化,台中鐵板滾圓加工廠也在不斷創新和進步。通過技術升級和服務優化,該廠已經成為許多行業領先企業的長期合作夥伴。 -
套筒加工需要注意什麼?尺寸精度、材料與線切割加工重
解析套筒加工的尺寸精度、材料選擇與線切割重點,了解快走絲、中走絲、慢走絲及放電加工在特殊孔型與精密零件上的應用。