服務內容
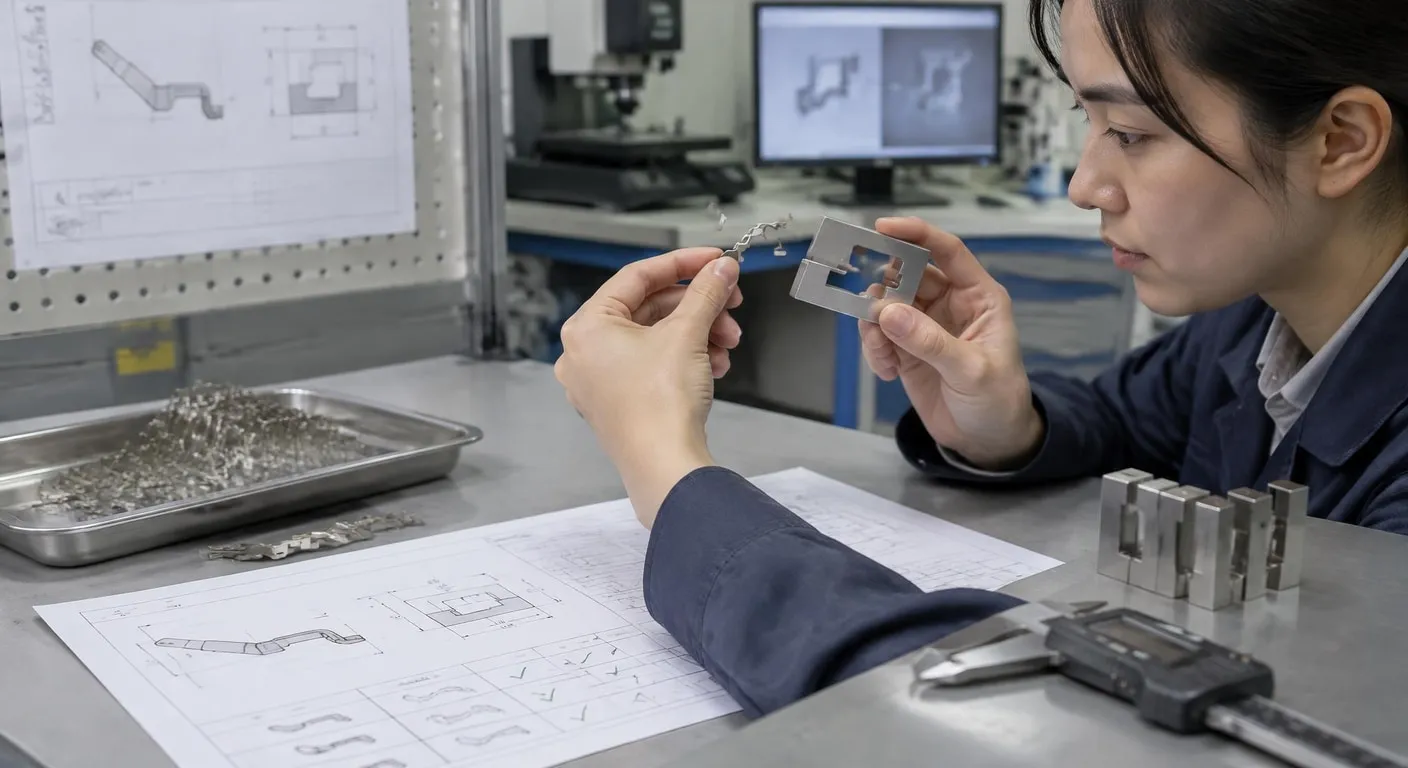
金屬零件是否適合加工,不只取決於設備能否切削,也與圖面完整度、材料特性、裝夾基準及檢驗方法有關。從需求判讀到試作與批量確認,若能把關鍵條件逐一拆開比較,就能更清楚掌握品質、成本與溝通風險。先整理需求與限制,再逐項確認流程和驗收條件。
■ 先判斷圖面與需求
電子金屬零件加工的判斷,應先對照圖面中的功能尺寸、孔位、槽寬與材料要求,再決定哪些項目需要優先驗證。若基準不清、尺寸鏈未交代,或公差與表面要求互相牽動,就可能在裝夾、刀路與檢測時產生不同解讀。需求整理的重點,是把關鍵尺寸、外觀限制與使用功能分開標示,讓後續討論有一致依據。
零件代工的評估不能只看能否加工,還要確認圖面解讀、材料處理、數量變化與檢驗紀錄是否能被清楚交接。少量試作與批量生產的風險不同,前者著重定位與刀路驗證,後者則更在意重複性、換批管理及異常回溯。若資料未完整,應先列出待確認項目,再比較不同作法的限制,而非過早承諾結果。
先看需求完整度:
先確認圖面、基準、材料與數量,再判斷加工方式及檢驗重點,能降低報價比較時只看單價而忽略整體風險的情況。標示變更風險:
若尺寸、公差或表面要求尚未明確,應先整理待確認項目,避免加工途中反覆修改造成材料、刀具與排程浪費。把試作當驗證:
少量試作可用來驗證裝夾、刀路與檢測方法,但試作結果仍應回到圖面與實際使用條件判讀。先確認需求與限制,再逐項核對材料、流程與驗收條件。
■ 從試作到檢驗的流程
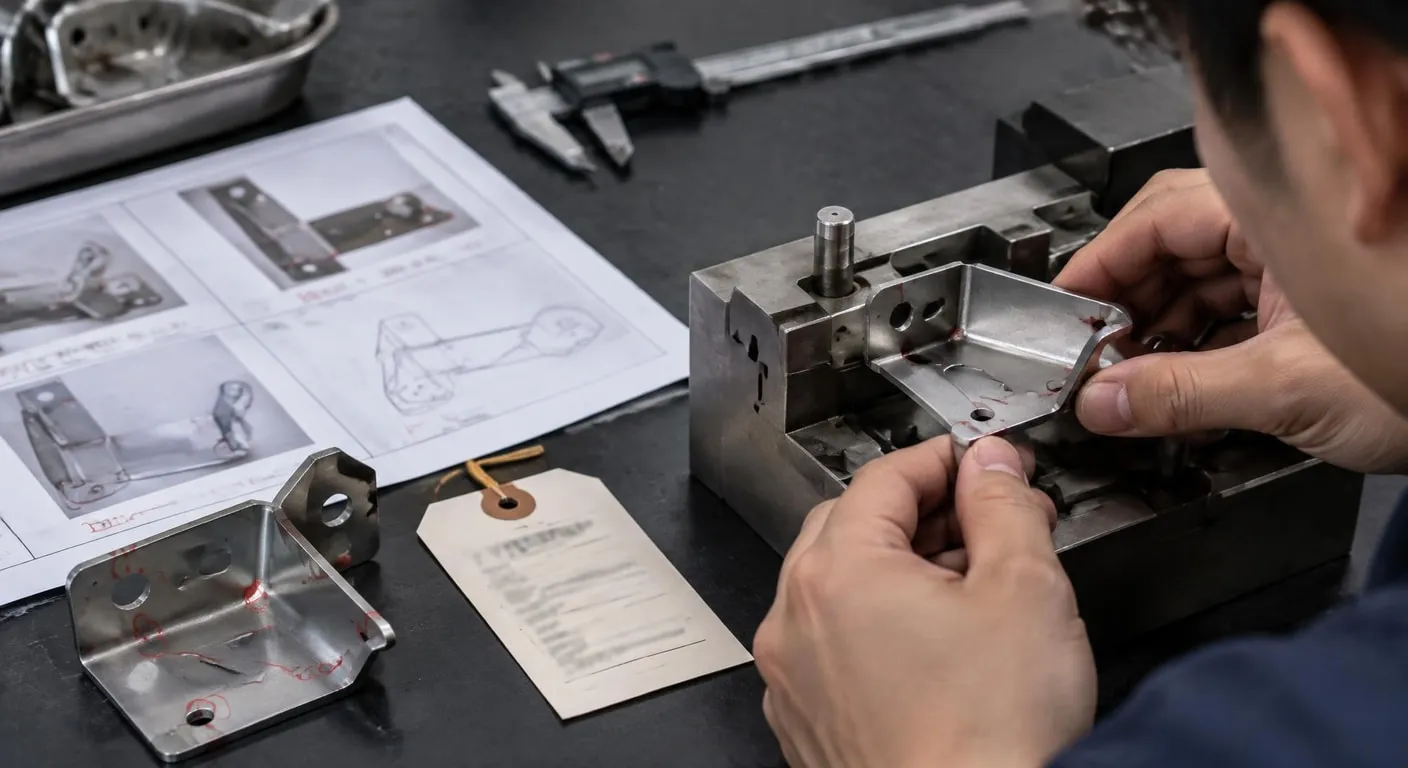
在零件CNC加工流程中,工作人員通常要依序確認定位基準、刀具補正、首件尺寸與批次紀錄,才能把加工結果與圖面要求連結起來。開始前可先檢查材料尺寸、夾具干涉與刀具可達性;加工後則依重要性安排孔徑、平面度、位置度或外觀檢查。每個測量項目都應對應圖面欄位,避免只記錄數值卻無法判斷是否合格。
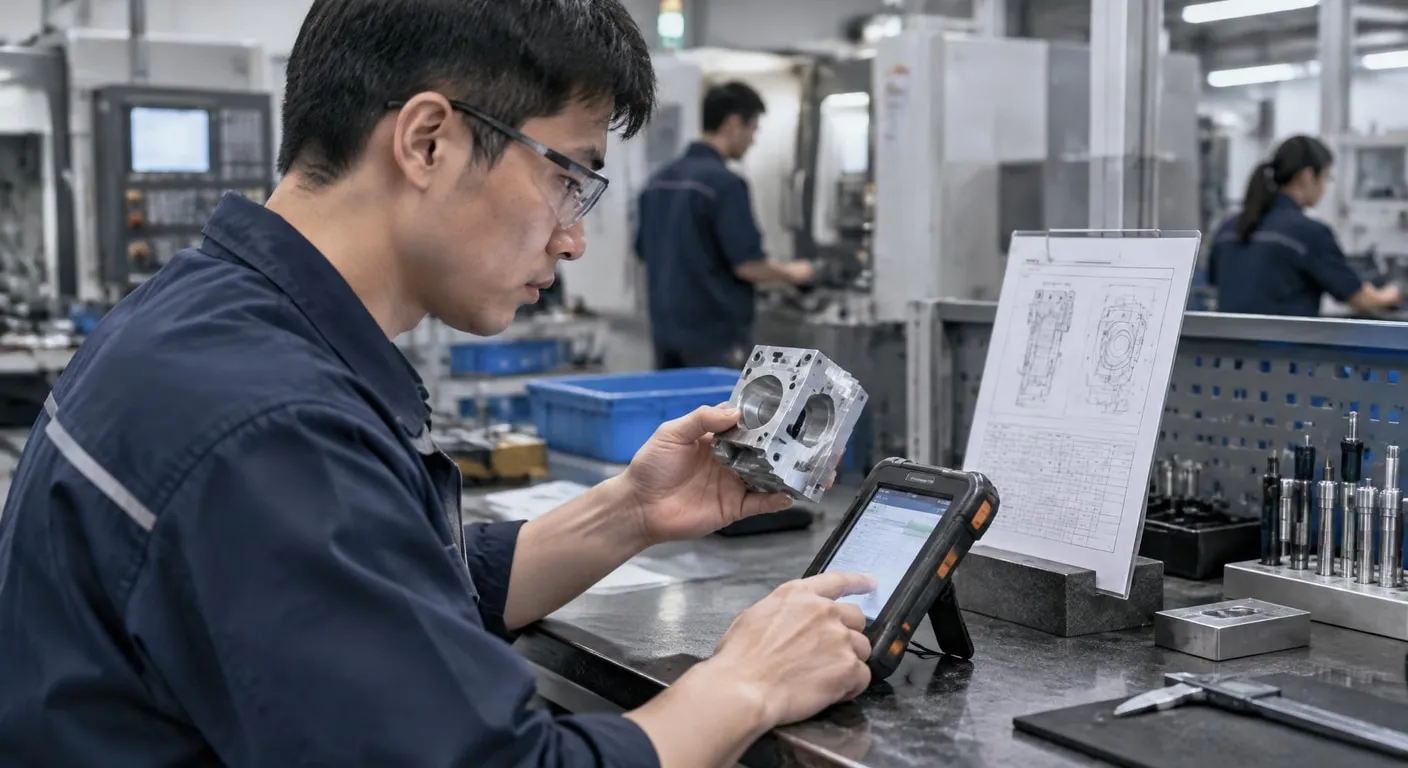
鋁合金CNC加工除了要注意刀具鋒利度與切削條件,也要留意薄壁、深腔及長懸伸結構可能造成的振動或變形。流程上可先以試切確認裝夾穩定,再檢視首件尺寸與毛邊狀況,必要時調整基準、刀路或去毛邊方式。若涉及後續表面處理,還應預留尺寸變化與外觀檢查的判斷依據,避免加工完成後才發現條件不足。
■ 不同加工方案如何取捨
鋁合金常見優點是重量較低、切削性較好,但實際選材仍要看強度、耐磨、導電、散熱與表面需求;同樣是鋁合金,不同牌號與材料狀態也可能影響變形和尺寸穩定。比較方案時,應把加工難度、後續處理、檢驗方式及預估數量一起納入,而不是只用材料名稱或單價做決定。
| 需求資料 |
|---|
| 先核對圖面基準、關鍵尺寸、公差、材料牌號、數量與表面要求,再確認哪些項目需要試作或首件檢驗。 |
| 方案評估 |
| 比較時同時檢視裝夾穩定、刀路可達性、測量方法、批次紀錄與後續處理,避免只以設備名稱或單價判斷。 |
■ 常見問答 (FAQ)
Q1: 金屬零件加工前需要準備哪些資料?
可先準備零件圖、材料牌號或指定狀態、尺寸公差、表面處理要求、預估數量與交期條件。若仍在設計階段,也可標出關鍵尺寸與使用限制,方便釐清加工風險。
Q2: 如何比較不同零件加工方案?
不能只看機台名稱或單次報價,還要比較基準設定、裝夾方式、關鍵尺寸檢驗、材料追溯與異常處理方式。不同零件的重點不同,應依圖面與使用情境評估。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若正準備金屬零件加工需求,建議先整理圖面、公差、材料與數量,再逐項確認加工與檢驗條件,讓後續溝通更有效率。完成前再逐項核對需求、風險與驗收依據。 |

- [相似的頁面]
- 電子金屬零件加工判斷指南|六六工商詢價服務網
東億開發有限公司
- 統一編號54037588
- 手 機0918199880
- 更多資訊東億開發有限公司
相關服務
-
台灣產品開發製作:3D模型與台中客製化機械
提供專業台灣產品開發製作服務,整合台中專用機械生產供應鏈,涵蓋3D模型、工業樣品及電子零件治具。專精彰化食品化工機械客製化。 -
夾爪加工如何提升精度?機械零件與中走絲加工應用解析
解析夾爪加工的精度控制與中走絲應用,了解快走絲、慢走絲、線切割及放電加工在機械零件與自動化夾具上的加工重點。 -
五金加工,五金製品,五金製品代工,OEM.金屬沖壓
本公司提供大量生產加工金屬加工五金製品不鏽鋼五金沖壓五金零件 -
內外徑研磨加工.無 心研磨加工
外徑研磨,無心研磨,長棒研磨,軸套SKD,鋁研磨,鐵研磨 -
鐵件加工與機構件設計:電子產品結構強化的關鍵技術
探討鐵件加工的種類、其對電子產品結構的影響、機構件設計的關鍵要點,以及如何透過先進加工技術提升產品品質與競爭力。
-
友站分享
- 靜乙企業有限公司
- 台北維醫診所
- 祥倫通訊工程有限公司